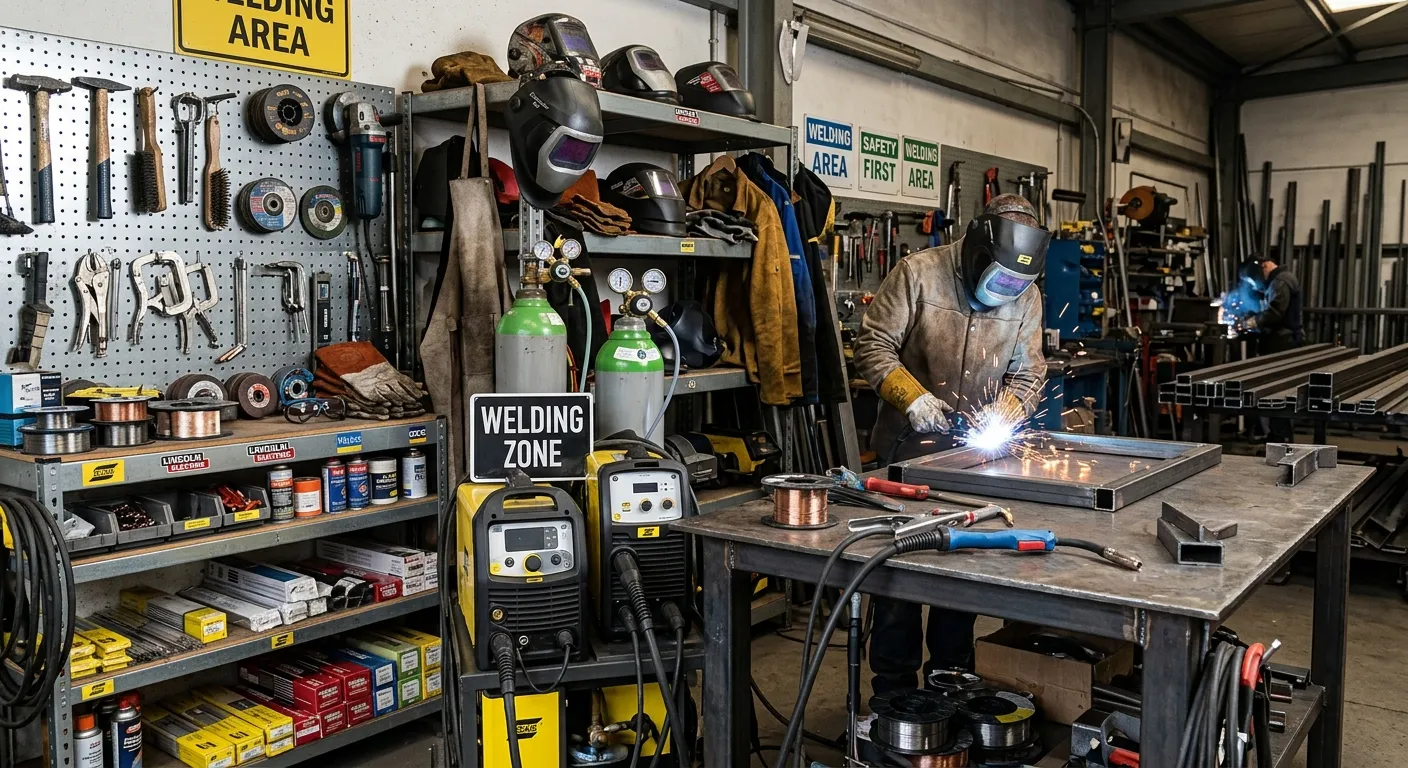

Сварочные работы — основа современного строительства, машиностроения, авторемонта и бытового конструирования. Прочность любого каркаса, трубопровода или резервуара напрямую зависит от надежности сварного шва. Даже самое дорогое оборудование не способно компенсировать низкое качество расходных материалов, поэтому к выбору комплектующих необходимо подходить максимально ответственно.
Ключевые виды сварочной проволоки
В современной металлообработке используется несколько типов расходников. Каждый из них разработан под конкретные технологические задачи, марки сталей и условия работы. Для работы в среде защитных газов (углекислота, аргон или их смеси) чаще всего применяется омедненный вариант. Чтобы процесс шел гладко, качественная проволока сварочная должна иметь стабильный диаметр по всей длине и равномерное покрытие. Это предотвращает залипание в наконечнике горелки и гарантирует ровный шов без пор.
Также высоким спросом пользуются следующие разновидности:
- Порошковая (флюсовая): позволяет проводить работы без использования громоздких газовых баллонов благодаря внутреннему сердечнику с флюсом. Прекрасно подходит для монтажа на открытом воздухе в ветреную погоду.
- Нержавеющая: незаменима при сборке конструкций из коррозионностойких сталей, пищевого оборудования и трубопроводов в химической промышленности.
- Алюминиевая: применяется для сварки деталей из алюминия и его сплавов в среде чистого аргона.
Как правильно подобрать диаметр и марку
Выбор расходного материала базируется на толщине свариваемого металла и рабочих параметрах полуавтомата (MIG/MAG).
Влияние толщины заготовки на выбор диаметра
Для тонколистового металла (до 1.5–2 мм), который часто сваривают на автосервисах в Киеве или Днепре, оптимально использовать диаметр 0.8 мм. Он позволяет избежать прожогов. Если предстоит работа с массивными деталями, швеллерами или уголками толщиной от 4 мм, лучше отдать предпочтение диаметру 1.2 мм или 1.6 мм, способному обеспечить необходимую глубину провара.
Маркировка и соответствие стандартам
Перед покупкой важно изучить химический состав изделия. Маркировки (например, отечественная Св-08Г2С или международный аналог ER70S-6) указывают на процентное содержание кремния, марганца и углерода. Правильное соотношение этих элементов обеспечивает эффективное раскисление металла в сварочной ванне, снижает разбрызгивание и повышает ударную вязкость готового соединения.
Практические рекомендации по хранению и настройке процесса
Даже первоклассная продукция может потерять свои свойства при неправильном обращении. Попадание влаги на неомедненную или порошковую проволоку вызывает мгновенную коррозию, что приводит к нестабильности дуги и появлению водородных трещин в металле шва.
Специалисты рекомендуют придерживаться простых правил:
- Храните катушки в оригинальной герметичной упаковке в сухих помещениях со стабильной температурой.
- При длительных перерывах в работе снимайте катушку с полуавтомата и убирайте её в полиэтиленовый пакет с влагопоглотителем.
- Регулярно очищайте подающие ролики и направляющий канал горелки от накопившейся металлической пыли.
- Следите за правильным натяжением тормозного устройства подкассетника, чтобы избежать самопроизвольного разматывания витков при остановке подачи.
Качественный шов — это безопасность и долговечность всей готовой конструкции. Независимо от того, выполняете ли вы разовый ремонт в домашней мастерской или руководите крупным производственным цехом в Украине, экономия на расходных материалах редко бывает оправданной. Выбирая сертифицированную продукцию от надежных поставщиков, вы гарантируете безупречный результат работы и долгий срок службы металлоконструкций.








Sign in to leave a comment.